

Puesto
Especialista de calidad
¿Quién nota primero una desviación: el control o el cliente? Entre las dos cosas suele estar todo el coste de la calidad y varias semanas de retraso.
Conversación inicial
Cuatro preguntas por las que empezaríamos
¿Quién nota primero una desviación?
El operario, el control final o el cliente. Cada una de esas respuestas significa un coste distinto para el mismo error.
¿Con cuánta rapidez os enteráis de que un lote se aparta de la especificación?
Si es tras acabar la serie, la decisión se refiere a todo el lote y no a unas pocas piezas.
¿Cómo sabéis que una acción correctiva funcionó?
Si la única prueba es que no hay reclamaciones desde hace dos meses, no lo sabéis: lo suponéis.
¿Adónde van los resultados del control en proceso?
Si van a un informe en una carpeta, sobre ellos no se puede construir ningún análisis de tendencia.
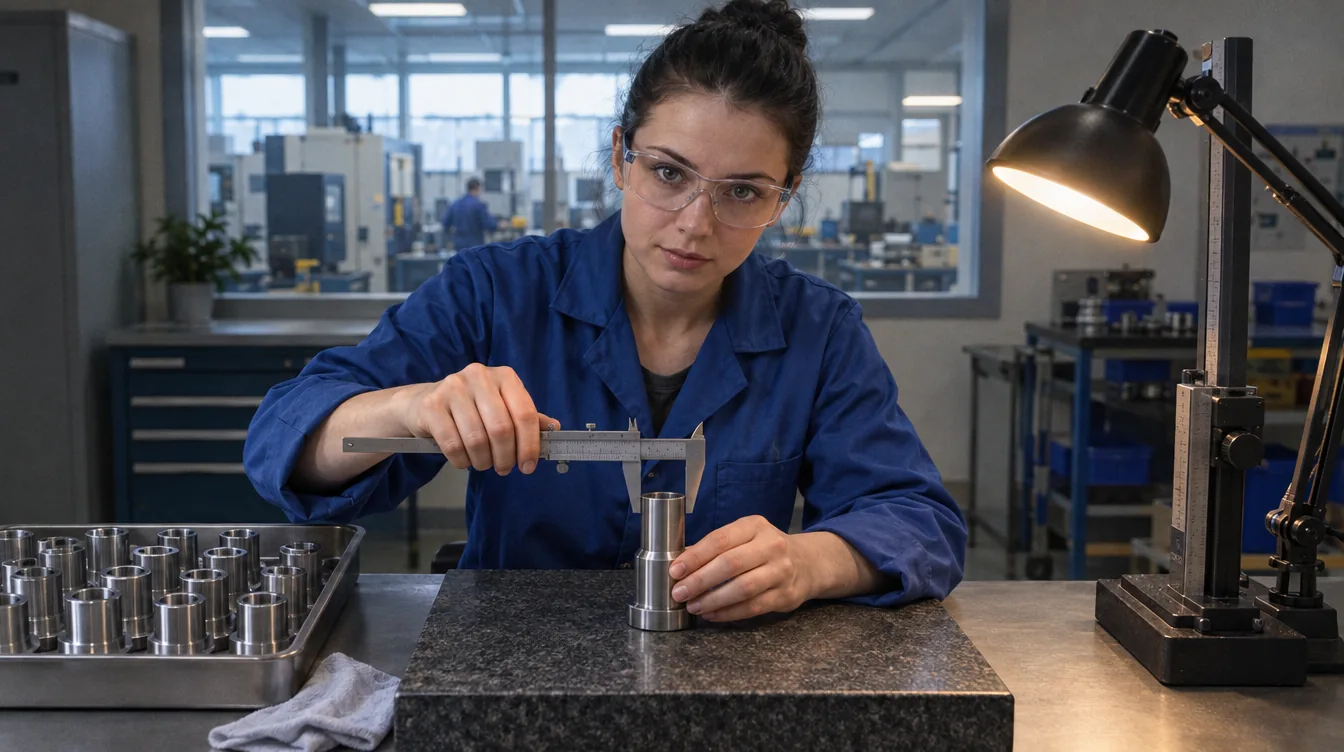
Nos quedamos con el registro y el resumen, vosotros con el juicio de calidad
Registrar los resultados de control, detectar tendencias, llevar las no conformidades y reunir la documentación se pueden quitar del escritorio. Juzgar si un producto es conforme y qué hacer al respecto se queda con una persona.
- Una desviación debería ser una señal, no una conclusión de un informe. - Una medición que se acerca al límite de tolerancia se anuncia antes de que todo el lote lo cruce.
- Una no conformidad se lleva como un expediente. - Con un bloqueo, una decisión y una fecha, no como una nota que espera a una reunión.
- La evidencia se construye sobre la marcha. - La documentación para una auditoría y para el cliente se monta a partir de sucesos registrados y no de una reconstrucción antes de una inspección.
Alcance
Qué se puede quitar de un departamento de calidad
Veintiuna tareas de ejemplo. Cada una tiene un punto de aprobación humana. Abajo una selección, y el alcance lo ajustamos a vuestro sistema de calidad.
Control de entrada
- Un plan de control por proveedor y material
- Registrar los resultados de control en la recepción de mercancía
- Una señal sobre un proveedor con desviaciones recurrentes
- Una decisión de aceptar un lote condicionalmente (decisión: el especialista)
Control en proceso
- Un calendario de mediciones a partir del plan de control
- Registrar las mediciones sin teclear desde el instrumento
- Una señal cuando una medición se acerca al límite de tolerancia
- Detectar una tendencia en una serie de mediciones
- Un recordatorio sobre un control que se saltó
No conformidades y bloqueos
- Abrir un expediente de no conformidad enlazado con el lote
- Bloquear el lote con aviso al almacén y a producción
- Identificar la parte del lote cubierta por la no conformidad
- La decisión sobre qué pasa con el lote (decisión: el especialista)
Acciones correctivas
- Llevar una acción con fecha y responsable
- Un recordatorio cuando se acerca una fecha
- Qué eficacia tuvieron las acciones tras implantarse
- Una señal cuando vuelve la misma no conformidad (valoración: el especialista)
Datos para análisis
- No conformidades resumidas por producto y operación
- La proporción de defectos en la producción del periodo
- Material para la revisión por la dirección
- Documentación para una auditoría externa sin montaje manual
Un día de trabajo
Hoy
- Tecleáis los resultados de medición del instrumento a una hoja de cálculo
- Veis una tendencia en una serie de mediciones solo en el análisis mensual
- Os enteráis de un control saltado al buscar el informe
- Anunciáis un bloqueo de lote por teléfono y correo a varias personas
- Juzgáis la eficacia de las acciones correctivas por la ausencia de reclamaciones
- Montáis la documentación para una auditoría durante la semana anterior
Con asistencia de IA
- La medición se registra sin teclear
- Acercarse al límite de tolerancia se anuncia como señal
- Un control saltado avisa solo
- Un bloqueo de lote llega al almacén y a producción como un solo suceso
- La eficacia de las acciones se ve en un resumen en lugar de suponerse
- La documentación para una auditoría está lista, porque se construyó sobre la marcha
- Tiempo para detectar una desviación
la respuesta se refiere a unas pocas piezas y no a todo el lote
una tendencia se señala antes de cruzar el límite
- El coste de los defectos
menos productos fabricados fuera de la especificación
la medición y la señal ocurren durante la producción
- Evidencia completa
la auditoría y el cliente reciben el historial completo de un lote
la evidencia se construye sobre la marcha, no antes de una inspección
- Acciones correctivas eficaces
se ve qué acciones funcionaron de verdad
una no conformidad que vuelve se detecta
Empezamos por registrar las mediciones, porque sin ello las señales no tienen de qué construirse.
- Paso 1
Registro de mediciones sin teclear
Los resultados de instrumentos y puestos entran en un solo registro.
- Paso 2
Señales de tendencia y tolerancia
Un aviso antes de que un lote salga de la especificación.
- Paso 3
No conformidades y bloqueos
Un expediente de no conformidad con bloqueo de lote y aviso al almacén y a producción.
- Paso 4
Acciones y resúmenes
Llevar acciones correctivas y material para la revisión por la dirección. Al final, porque descansa sobre mediciones y no conformidades registradas.
Preguntas frecuentes
Preguntas que surgen en la primera reunión
¿Y las mediciones hechas con instrumentos sin salida digital?
Se siguen introduciendo a mano, pero en un solo sitio y con comprobación de rango, así que un error de tecleo se detecta enseguida. También suele aparecer qué instrumentos merece la pena sustituir primero, y ese es un beneficio aparte y bastante concreto.
¿Hará falta menos gente en control de calidad?
Juzgar si un producto es conforme se queda con una persona, y no por prudencia, sino porque no hay otra manera. Nos quedamos con registrar mediciones, resumir y perseguir las fechas de las acciones correctivas. Un inspector que no teclea resultados de un instrumento mira el producto más a menudo, y esa es la parte del trabajo en la que de verdad detecta algo.
¿Esto entra en el ámbito del Reglamento de IA?
El control de calidad de producto no es un uso de alto riesgo. La línea está en enlazar una no conformidad con la persona que realizó una operación: lo registramos, porque a veces es necesario para establecer una causa, pero no construimos con ello una evaluación de empleados; los resúmenes se llevan por operación y puesto de trabajo.
¿Os queda alguna pregunta que no esté aquí? Reservad una llamada

Siguiente paso
¿Cuántas de vuestras desviaciones las detecta el control y cuántas el cliente?
Os enseñaremos cómo es el trabajo de un departamento de calidad cuando una medición se anuncia sola y la evidencia para una auditoría se construye sobre la marcha.