

Stanowisko
Specjalista ds. jakości
Kto zauważa u Was odchyłkę jako pierwszy - kontrola czy klient? Między jednym a drugim mieści się zwykle cały koszt jakości i kilka tygodni opóźnienia.
Rozmowa wstępna
Cztery pytania, od których byśmy zaczęli
Kto zauważy odchyłkę pierwszy?
Operator, kontrola końcowa czy klient. Każda z tych odpowiedzi oznacza inny koszt tego samego błędu.
Jak szybko dowiadujecie się, że partia odbiega od specyfikacji?
Jeśli po zakończeniu serii, to decyzja dotyczy już całej partii, a nie kilku sztuk.
Skąd wiecie, że działanie korygujące zadziałało?
Jeśli jedynym dowodem jest brak reklamacji w ciągu dwóch miesięcy, to nie wiecie - domyślacie się.
Gdzie trafiają wyniki kontroli w procesie?
Jeśli do protokołu w segregatorze, to nie da się na nich zbudować żadnej analizy trendu.
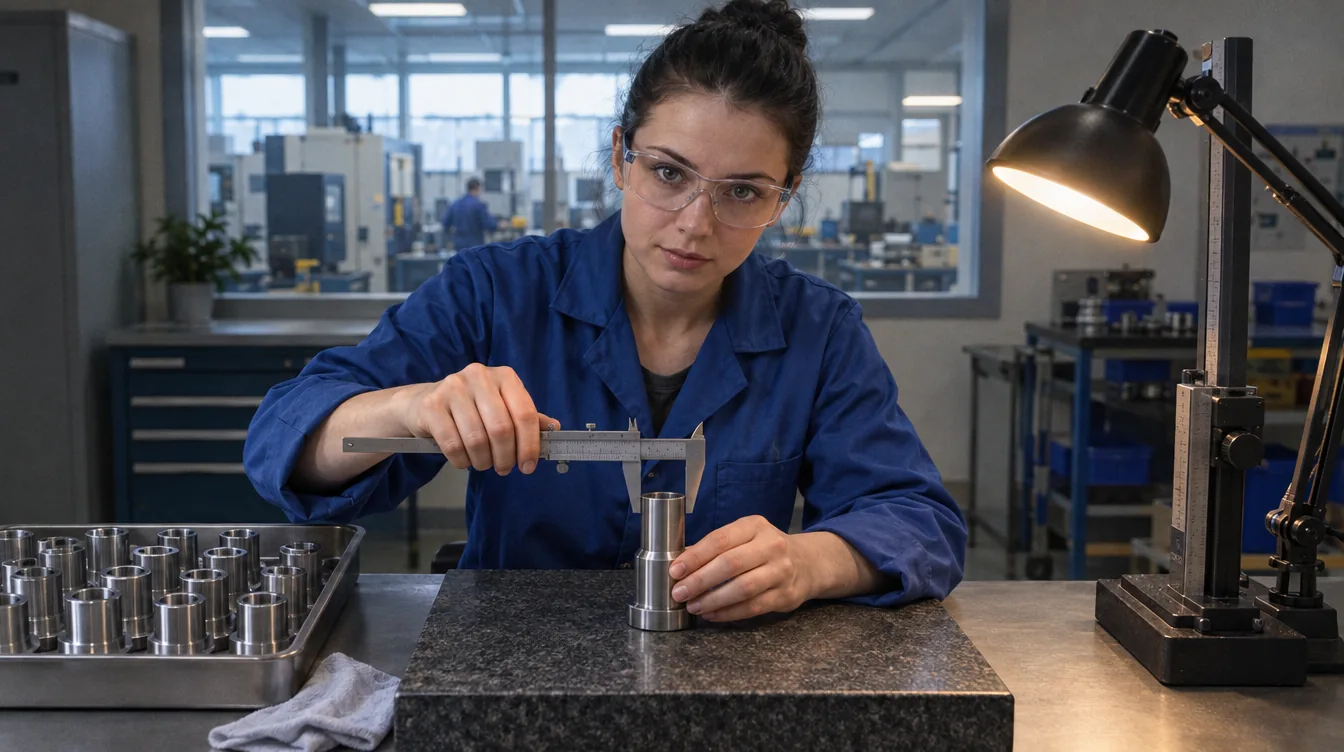
Zdejmujemy rejestrowanie i zestawianie, zostawiamy ocenę jakościową
Zapis wyników kontroli, wykrywanie trendów, prowadzenie niezgodności i składanie dokumentacji dają się odciążyć. Ocena, czy wyrób jest zgodny i co z tym zrobić, zostaje przy człowieku.
- Odchyłka ma być sygnałem, nie wnioskiem z protokołu. - Pomiar zbliżający się do granicy tolerancji zgłasza się, zanim przekroczy ją cała partia.
- Niezgodność prowadzi się jako sprawę. - Z blokadą, decyzją i terminem, a nie jako notatkę czekającą na spotkanie.
- Dowód powstaje w trakcie. - Dokumentacja do audytu i do klienta składa się z zarejestrowanych zdarzeń, nie z rekonstrukcji przed kontrolą.
Zakres
Co da się odciążyć w pracy działu jakości
Dwadzieścia jeden przykładowych zadań. Każde ma punkt zatwierdzenia po stronie człowieka. Poniżej wybrane, a zakres dopasowujemy do Waszego systemu jakości.
Kontrola wejściowa
- Plan kontroli wedle dostawcy i materiału
- Rejestracja wyników kontroli przy przyjęciu
- Sygnał o dostawcy z powtarzającymi się odchyłkami
- Decyzja o przyjęciu partii warunkowo (decyzja: specjalista)
Kontrola w procesie
- Harmonogram pomiarów wedle planu kontroli
- Zapis pomiarów bez przepisywania z przyrządu
- Sygnał o pomiarze zbliżającym się do granicy tolerancji
- Wykrycie trendu w serii pomiarów
- Przypomnienie o kontroli pominiętej
Niezgodności i blokady
- Założenie karty niezgodności z powiązaniem do partii
- Blokada partii z informacją do magazynu i produkcji
- Wskazanie zakresu partii objętej niezgodnością
- Decyzja o dalszym postępowaniu z partią (decyzja: specjalista)
Działania korygujące
- Prowadzenie działania z terminem i właścicielem
- Przypomnienie o terminie zbliżającym się do upływu
- Zestawienie skuteczności działań po wdrożeniu
- Sygnał o powrocie tej samej niezgodności (ocena: specjalista)
Dane do analizy
- Zestawienie niezgodności wedle wyrobu i operacji
- Udział braków w produkcji w okresie
- Materiał na przegląd zarządzania
- Dokumentacja na audyt zewnętrzny bez składania ręcznego
Dzień pracy
Dzisiaj
- Wyniki pomiarów przepisujecie z przyrządu do arkusza
- Trend w serii pomiarów widzicie dopiero przy analizie miesięcznej
- O pominiętej kontroli dowiadujecie się, szukając protokołu
- Blokadę partii ogłaszacie telefonem i mailem do kilku osób
- Skuteczność działań korygujących oceniacie z braku reklamacji
- Dokumentację na audyt składacie przez tydzień przed terminem
Z asystą AI
- Pomiar zapisuje się bez przepisywania
- Zbliżanie się do granicy tolerancji zgłasza się jako sygnał
- Pominięta kontrola przypomina się sama
- Blokada partii trafia do magazynu i produkcji jednym zdarzeniem
- Skuteczność działań widać w zestawieniu, nie w domysłach
- Dokumentacja na audyt jest gotowa, bo powstawała w trakcie
- Czas wykrycia odchyłki
reakcja dotyczy kilku sztuk, nie całej partii
trend sygnalizowany jest przed przekroczeniem
- Koszt braków
mniej wyrobów wykonanych poza specyfikacją
pomiar i sygnał idą w czasie produkcji
- Kompletność dowodu
audyt i klient dostają pełną historię partii
dowód powstaje w trakcie, nie przed kontrolą
- Skuteczność działań korygujących
widać, które działania naprawdę zadziałały
powrót niezgodności jest wykrywany
Zaczynamy od zapisu pomiarów, bo bez niego sygnały nie mają z czego powstać.
- Krok 1
Zapis pomiarów bez przepisywania
Wyniki z przyrządów i stanowisk trafiają do jednego rejestru.
- Krok 2
Sygnały o trendzie i tolerancji
Ostrzeżenie, zanim partia wyjdzie poza specyfikację.
- Krok 3
Niezgodności i blokady
Karta niezgodności z blokadą partii i powiadomieniem magazynu i produkcji.
- Krok 4
Działania i zestawienia
Prowadzenie działań korygujących i materiał na przegląd zarządzania. Na końcu, bo opiera się na zarejestrowanych pomiarach i niezgodnościach.
Częste pytania
Pytania, które padają na pierwszym spotkaniu
Co z pomiarami wykonywanymi przyrządami bez wyjścia cyfrowego?
Zostają wpisywane ręcznie, ale w jednym miejscu i z kontrolą zakresu, więc błąd przepisania jest wyłapywany od razu. Przy okazji zwykle wychodzi, które przyrządy warto wymienić w pierwszej kolejności - i to jest osobna, dość konkretna korzyść.
Czy kontrola jakości będzie wymagać mniej osób?
Ocena, czy wyrób jest zgodny, zostaje przy człowieku - i to nie z ostrożności, tylko dlatego, że inaczej się nie da. Odciążamy zapis pomiarów, zestawianie i pilnowanie terminów działań korygujących. Kontroler, który nie przepisuje wyników z przyrządu, częściej patrzy na wyrób, a to jest ta część pracy, w której naprawdę coś wyłapuje.
Czy to podlega AI Act?
Kontrola jakości wyrobu nie jest zastosowaniem wysokiego ryzyka. Granica przebiega przy powiązaniu niezgodności z osobą wykonującą operację: rejestrujemy to, bo bywa konieczne do ustalenia przyczyny, ale nie budujemy z tego oceny pracownika - zestawienia prowadzimy wedle operacji i stanowisk.
Zostało pytanie, którego tu nie ma? Umów rozmowę

Następny krok
Ile Waszych odchyłek wyłapuje kontrola, a ile klient?
Pokażemy Wam, jak wygląda praca działu jakości, w której pomiar zgłasza się sam, a dowód na audyt powstaje w trakcie.