

Stanowisko
Planista produkcji
Jak szybko dowiadujecie się, że plan na ten tydzień przestał być aktualny? Od tej jednej liczby zależy, czy planowanie jest pracą w przód, czy ciągłym nadganianiem tego, co już się wydarzyło.
Rozmowa wstępna
Cztery pytania, od których byśmy zaczęli
Jak szybko dowiadujecie się, że materiał nie dojdzie na czas?
Jeśli w dniu, w którym miał być na linii, plan nie miał szans. Jeśli tydzień wcześniej, da się przełożyć kolejność i nie stracić zmiany.
Ile razy w tygodniu układacie harmonogram od nowa?
Raz to planowanie. Pięć razy to reagowanie. Granica przebiega gdzieś pomiędzy i warto wiedzieć, po której stronie jesteście.
Kiedy zapada decyzja o kolejności zleceń na przyszły tydzień?
I czy w momencie, w którym zapada, znacie już dostępność materiału, obsady i maszyn - czy dwie z tych trzech rzeczy sprawdzacie po fakcie.
Kto zauważy pierwszy, że plan się rozjechał - Wy czy hala?
Jeśli hala, to znaczy, że informacja o odchyleniu wraca do Was dopiero wtedy, gdy jest już problemem produkcyjnym, a nie planistycznym.
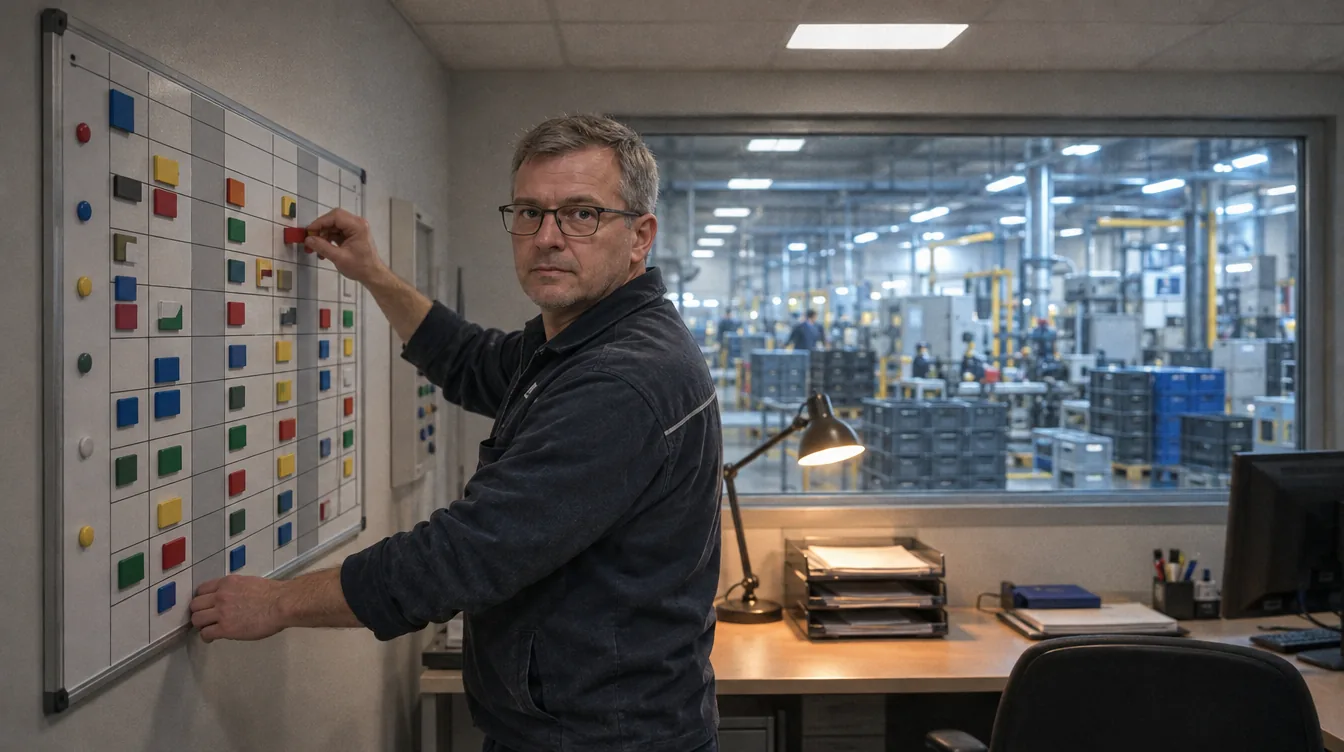
Zdejmujemy składanie planu, zostawiamy decyzję o kolejności
Zbieranie wejść, sprawdzanie dostępności, sygnalizowanie kolizji i przygotowanie wariantów dają się odciążyć. Decyzja o tym, co idzie pierwsze, zostaje po stronie planisty.
- Plan zaczyna się od kompletnych wejść. - Materiał, obsada, dostępność maszyn i potwierdzone terminy sprawdzane są zanim harmonogram powstanie, nie po jego ogłoszeniu.
- Kolizja zgłasza się sama. - Dwa zlecenia na tę samą maszynę w tym samym oknie to sygnał do planisty, a nie odkrycie mistrza w poniedziałek rano.
- Wariant jest przygotowany, wybór należy do człowieka. - System pokazuje, co się stanie przy trzech różnych kolejnościach. Którą przyjąć, decyduje planista.
Zakres
Co da się odciążyć w planowaniu produkcji
Dwadzieścia jeden przykładowych zadań. Każde ma punkt zatwierdzenia po stronie człowieka. Poniżej wybrane, a zakres dopasowujemy do Waszego cyklu planowania.
Wejścia do planu
- Zestawienie zleceń do zaplanowania z terminami klienta
- Sprawdzenie dostępności materiału na każde zlecenie
- Sygnał o zleceniu bez pokrycia materiałowego
- Dostępność obsady i uprawnień na stanowiska
- Lista maszyn wyłączonych z powodu przeglądu albo awarii
Układanie harmonogramu
- Propozycja kolejności wedle terminów i dostępności (decyzja: planista)
- Wykrycie kolizji dwóch zleceń na jednym zasobie
- Wskazanie zleceń, których terminu nie da się dotrzymać (ocena: planista)
- Warianty harmonogramu przy różnych priorytetach
- Publikacja planu w jednej wersji dla wszystkich zmian
Zmiany w trakcie tygodnia
- Sygnał o odchyleniu wykonania od planu
- Przeliczenie skutku opóźnienia dla dalszych zleceń
- Propozycja przesunięcia (zatwierdzenie: planista)
- Informacja do sprzedaży o zagrożonym terminie
- Rejestr zmian planu z przyczyną
Przezbrojenia i sekwencja
- Zestawienie czasów przezbrojeń między wariantami
- Propozycja sekwencji ograniczającej przezbrojenia (decyzja: planista)
- Wskazanie zleceń, które warto połączyć w jedną serię
Przegląd wykonania planu
- Porównanie planu z wykonaniem wedle zleceń
- Zestawienie przyczyn odchyleń
- Wskazanie zleceń przeplanowywanych najczęściej
Dzień pracy
Dzisiaj
- Dostępność materiału sprawdzacie ręcznie, zlecenie po zleceniu
- O braku obsady dowiadujecie się w dniu, w którym zmiana ma ruszyć
- Kolizję na maszynie wyłapujecie dopiero, gdy ktoś z hali zadzwoni
- Każda zmiana w planie oznacza przeliczenie całego tygodnia od nowa
- Sprzedaż pyta o termin, a Wy odpowiadacie z pamięci
- Na koniec tygodnia nie wiecie, dlaczego plan się nie udał
Z asystą AI
- Zlecenia bez pokrycia materiałowego są oznaczone przed układaniem planu
- Brak obsady na stanowisko widać przy wejściu do planu
- Kolizja zasobu zgłasza się w momencie powstania, nie na hali
- Skutek opóźnienia dla dalszych zleceń przeliczony jest od razu
- Na pytanie o termin odpowiadacie z aktualnego obrazu obciążenia
- Przyczyny odchyleń macie zestawione, nie odtwarzane z pamięci
- Wykonalność planu
mniej zleceń planowanych bez pokrycia
dostępność sprawdzana jest przed, nie po
- Liczba przeplanowań
tydzień układa się raz, a nie pięć razy
odchylenia widać wcześnie i korygują punktowo
- Wykorzystanie maszyn
mniej pustych okien i mniej przezbrojeń
sekwencja jest proponowana, nie odtwarzana ręcznie
- Czas reakcji na zmianę
skutek opóźnienia znany jest tego samego dnia
przeliczenie następuje automatycznie
Zaczynamy od wejść do planu, bo to one decydują o jego wykonalności.
- Krok 1
Kompletujemy obraz wejść
Materiał, obsada, dostępność maszyn w jednym miejscu. Zwykle już na tym etapie widać, ile zleceń trafiało do planu bez pokrycia.
- Krok 2
Sygnały kolizji i braków
Planista dostaje ostrzeżenie w momencie powstania kolizji, nie przy publikacji planu.
- Krok 3
Warianty harmonogramu
Propozycje kolejności z policzonym skutkiem. Wybór pozostaje przy człowieku.
- Krok 4
Przegląd wykonania
Porównanie planu z wykonaniem i zestawienie przyczyn. Na końcu, bo dopiero wtedy jest co porównywać.
Częste pytania
Pytania, które padają na pierwszym spotkaniu
Czy planista będzie jeszcze potrzebny?
Będzie, bo decyzja o kolejności zleceń opiera się na rzeczach, których w systemie nie ma - na tym, że ten klient nie wybaczy opóźnienia, a tamten owszem. Odciążamy sprawdzanie dostępności i liczenie skutków, czyli pół dnia pracy. Planista, który tego nie robi ręcznie, układa plan na dłuższy horyzont zamiast gasić bieżący tydzień.
Czy to podlega AI Act?
Planowanie produkcji nie jest zastosowaniem wysokiego ryzyka. Uwagi wymaga tylko to, żeby zestawienia obsady służyły planowaniu zdolności, a nie ocenie konkretnych osób - zakres dopasowujemy tak, by dane o ludziach były zagregowane do stanowisk i kompetencji.
Zostało pytanie, którego tu nie ma? Umów rozmowę

Następny krok
Ile razy w zeszłym tygodniu układaliście plan od nowa?
Pokażemy Wam, jak wygląda planowanie, w którym wejścia są sprawdzone przed harmonogramem, a skutek każdej zmiany policzony tego samego dnia.